
1.全自动集中润滑系统实际操作向石笼网机的机油箱充注过滤后特定成品油,运行润滑油泵空载3-5min,分步骤确定每一个加油口都是有匀称液压油外溢,清除油道内残存气体。在PLC控制面板设定润化周期时间:正常的条件下每运转2个小时全自动提供的油1次,一次提供的油时间15秒;长时间负荷持续生产时,将提供的油

卧式石笼网机根据双绞合编制、大网眼设计方案、字体加粗边丝和可选择加强筋加工工艺,可以直接确定制成品表面的抗拉强度和结构稳定性,是表面强度关键由来。卧式石笼网机对表面强度影响主要表现在这几方面:织造工艺确定基本抗压强度:卧式石笼网机采用多绞线编制技术性,将二根不锈钢丝按六角形构造不断绞线,绞合部分松紧

购买数控石笼网机,先看自动化技术配备、生产能力、设备刚性和售后服务保障,不能只看价格。下边按优先让你梳理清楚。1.关键配备自动化水平:手动式基础款约3-5万余元,可以做基本编制;带PLC数控机床、全自动缎带维护、全自动放卷的型号要15-20万余元。费用预算容许的时候直接选数控机床款,高效率和成品一致
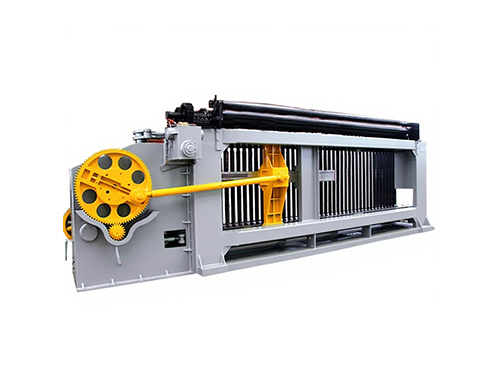
不同种类的石笼网机的价格差别关键都集中在6个关键层面,不同维度的配备差别立即拉开数倍的价格比:1. 自动化技术与数控机床配备差别一般手动式基本款仅3万-5万余元,只支持基本编制姿势,需人力手动调整主要参数;配备PLC数控机床、全自动断带维护、全自动卷取作用的自动型号,价钱立即跃升至15万-20万区段

卧式石笼网机可生产不一样孔型的产品,通过规范的参数调节步骤就可以兼容各种流行石笼网规格型号。一、流行兼容板孔范畴基本卧式石笼网机可稳定生产的要求板孔包含:60*80mm80*100mm90*110mm100*120mm一部分订制型号可拓展兼容大量非标板孔,达到特殊工程的定制化需求。二、不一样板孔的调
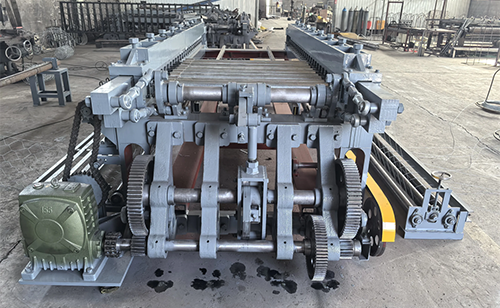
数控石笼网机细铁丝不盘绕的核心原因是送丝与捻产生型姿势无法同步、导丝途径遇阻或扭曲组织无效,必须按“断带/卡丝→导丝对合→扭曲驱动力→参数设计”次序清查。细铁丝断裂或盘卷供丝受阻:盘丝未进行、支撑力太大造成扯断,或断带后没有校准继续运行。查验盘丝架是不是卡住、放丝支撑力是不是适度;拆换断带,清除残余
1. 当心廉价虚高圈套一部分小工厂用低价吸引顾客,具体石笼网机设备电机额定功率、生产加工丝距限制远远低于额定值,22kw输出功率型号被盗减配备后,没法生产加工大丝距高韧性格宾网,后面生产制造经常出现故障。2. 确定加工工艺匹配性提早确立本身要制造的是三拧或是五拧格宾网,防止购买到只支持基本三拧加工工

卧式石笼网机“正反拧”调整关键就在于转换拧丝轮运动方向或改变搓衣板移位相位差,一般通过机械换向机构、齿轮咬合部位变更或程序编制命令完成,需关机关闭电源实际操作。控制方式与流程脚踏式型号(非数控机床):关机停电后,开启齿轮箱盖,寻找拧丝变换组织,根据松开固定地脚螺栓,将换相套/传动齿轮转动 180°或

热浸镀锌和静电粉末喷涂没有适宜,需结合生产制造定位与工程项目需求选择,二者在数控石笼网机生产系统里都能兼容,匹配性各有不同:一、热浸锌工艺匹配性数控石笼网机只需在编制阶段降低支撑力主要参数,预埋不锈钢丝热浸镀锌时候的延伸容量,不用对设备大规模更新改造,匹配性很强。它生产制造容错率低,对表面平面度规定
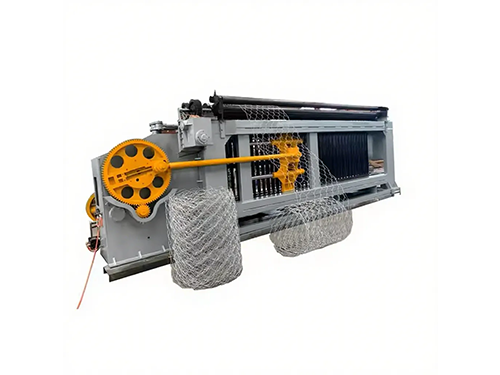
调节石笼网机主要参数应该按照"横孔-竖孔-网眼规格-丝距主要参数"顺序逐层调节,关键匹配规则紧紧围绕格宾网产品型号的关键指标开展,实际调节步骤如下:一、先确立格宾网产品的核心产品参数调节主要参数前,先确定要制造的格宾网关键规格型号,这也是调节的前提:网眼规格:普遍规格为60*80