卧式石笼网机“正反拧”调整关键就在于转换拧丝轮运动方向或改变搓衣板移位相位差,一般通过机械换向机构、齿轮咬合部位变更或程序编制命令完成,需关机关闭电源实际操作。控制方式与流程脚踏式型号(非数控机床):关机停电后,开启齿轮箱盖,寻找拧丝变换组织,根据松开固定地脚螺栓,将换相套/传动齿轮转动 180°或

提升石笼网机工作效率可以从设备更新、工艺改善、运维服务三个维度去分析:1.设备硬件升级采用带自动锁边作用的机型,如一次成型格宾网锁边机,可节省人力二次压边工艺流程,生产率大幅度提高。优先选择配备高精密双绞合编织机械,将支撑力误差范围在±5%之内,降低断带关机次数。2.加工工艺参数优化将编织机械支撑力
热浸镀锌和静电粉末喷涂没有适宜,需结合生产制造定位与工程项目需求选择,二者在数控石笼网机生产系统里都能兼容,匹配性各有不同:一、热浸锌工艺匹配性数控石笼网机只需在编制阶段降低支撑力主要参数,预埋不锈钢丝热浸镀锌时候的延伸容量,不用对设备大规模更新改造,匹配性很强。它生产制造容错率低,对表面平面度规定
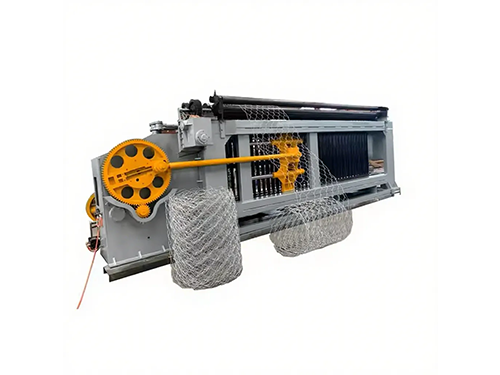
融合卧式石笼网机结构和动态特性,生产量降低可按照以下步骤清查:1.动力与传动装置清查查验电机功率是否合格,查询减速器、齿轮轴的磨损程度,确定传动带/传动链条是否牢固跑偏,防止驱动力传输损耗造成启动速度降低。2.编制关键部件清查查验正反面拧捻线传动齿轮、蜗杆、端口凸轮轴等关键部件是不是损坏卡涩,清查辊

调节石笼网机主要参数应该按照"横孔-竖孔-网眼规格-丝距主要参数"顺序逐层调节,关键匹配规则紧紧围绕格宾网产品型号的关键指标开展,实际调节步骤如下:一、先确立格宾网产品的核心产品参数调节主要参数前,先确定要制造的格宾网关键规格型号,这也是调节的前提:网眼规格:普遍规格为60*80
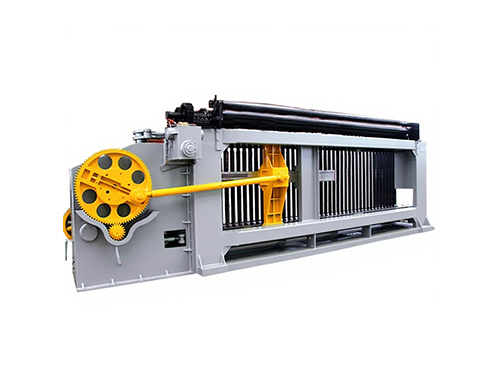
数控石笼网机调节钢丝网尺寸(网眼规格)关键通过修改设备程序编制主要参数更换新/调整成型构件(如导丝针、成型凸轮轴、蜗杆定位)完成,横孔(竖直编制方位)一般固定不动,竖孔(沿编制方位)可在一定范围内根据程序流程或机械调整。横孔规格(网宽方位):一般由机器构造确定,不能随意调整;如要不一样横孔,一般需更
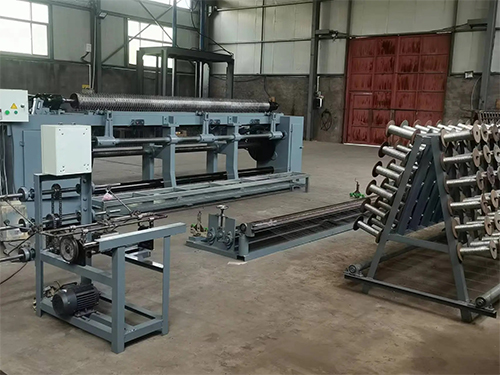
卧式石笼网机的价格受材料成本费、设备规格型号、技术性配备、市场供求关联等多种因素综合影响,以下是深入分析:1.材料成本费卧式石笼网机的重要材料包含金属架、机械部件及编制企业等。若采用高强度合金钢或耐腐蚀原材料,成本会明显提升,进而推升设备价钱。比如,海洋技术用设备需具备更强的耐腐蚀性,材料成本更好。

挑选石笼网机厂家时,应从生产实力、专业能力、商品匹配性、出入口经验和配套方案四个维度综合评定,以下是实际挑选提议:一、首先选择具有真正生产量的根源厂家经营规模:首先选择实体线生产厂家,这种厂家拥有完整的生产线、独立生产能力,能够根据出入口终点电压、生产制造要求进行个性化更新改造,防止零售商抬价。设备

数控石笼网机能够24h运作,但需要满足设备排热、维护保养和供电系统平稳等因素。根据行业设备设计规范,数控石笼网机的关键部件使用寿命广泛超出10万小时,适用连续作业。其自动化技术处理速度高,可以实现放丝、编制、拧边、卷取一体化工作,适宜长时间运行。但为了保证可靠性,提议:每运转8–12钟头停机检查一次

卧式石笼网机运用中疑难问题的紧急处理方式包括马上关机、清查常见故障源、采用针对性措施规避风险,保证设备与工作安全。卡丝解决:一旦发现卡丝,应先关机并关闭电源,避免电机过载或机械部件毁坏。查验导丝组织是不是两端对齐,消除盘绕物或残余脏东西,确定导丝轮转动灵活之后再修复运作。断带解决:断带多因不锈钢丝支